OEE: cómo utilizarlo para detectar pérdidas reales de eficiencia en producción
El OEE convierte la información de planta en una lectura operativa de disponibilidad, rendimiento y calidad para priorizar dónde actuar.
Un indicador OEE útil no persigue decorar un cuadro de mando ni comparar líneas sin contexto. Sirve para hacer visibles las pérdidas que reducen la capacidad efectiva de producción, distinguir su naturaleza y orientar decisiones de proceso, mantenimiento, calidad y organización del trabajo.
Medir OEE exige acordar qué tiempo se quiere mejorar
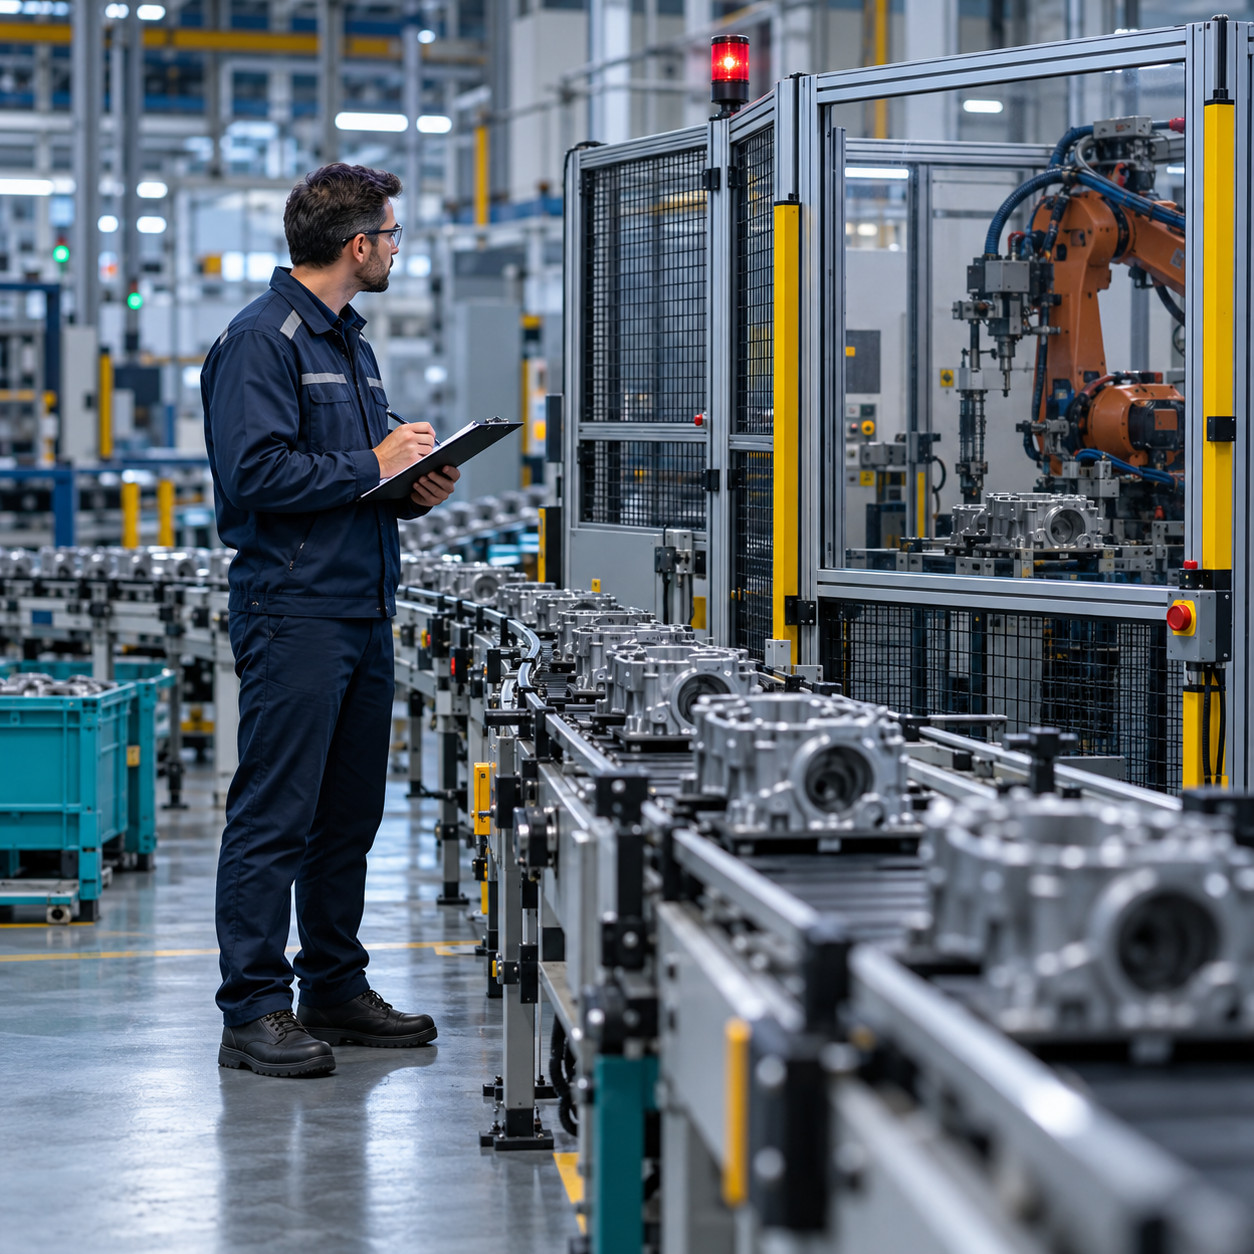
El OEE relaciona tres factores: disponibilidad, rendimiento y calidad. La disponibilidad refleja el tiempo en que el equipo estuvo realmente operativo frente al tiempo planificado; el rendimiento compara la velocidad real con una velocidad de referencia definida; y la calidad descuenta las unidades que no cumplen los criterios establecidos. Multiplicar los tres factores entrega una visión sintética, pero no sustituye el análisis de cada uno.
La dificultad empieza antes de la fórmula. Es necesario acordar el calendario productivo, las paradas planificadas que quedan fuera del cálculo, el ciclo ideal o velocidad de referencia y el momento exacto en que una pieza se considera buena. Si estas reglas cambian según turno, producto o responsable, el indicador pierde comparabilidad y credibilidad.
El OEE debe aplicarse con el nivel de detalle que permita decidir: una célula, un cuello de botella, una familia de referencias o una línea completa. Agregar demasiado pronto puede ocultar que una máquina concreta concentra microparadas, esperas de material o rechazos.
La digitalización del OEE comienza en la clasificación de cada evento
Capturar datos automáticamente no garantiza un OEE fiable. Las señales de marcha, parada, contador de piezas y alarmas de máquina aportan una base objetiva, pero deben interpretarse junto con la realidad del proceso: cambios de formato, falta de operario, bloqueo aguas abajo, espera de calidad o intervención de mantenimiento.
La clasificación de paradas requiere un catálogo reducido, comprensible y mantenible. Cada evento debería poder asociarse a una causa que sea accionable, con reglas para evitar categorías ambiguas como «otros» o «parada no definida». Cuando el motivo se registra tarde o se corrige de forma masiva al final del turno, la trazabilidad de la pérdida se debilita.
La secuencia recomendable es validar primero la señal y la lógica temporal en un activo representativo, contrastarla con producción y mantenimiento, y después extender el modelo de datos. Así, la conectividad responde a una necesidad operativa y no a la mera disponibilidad de tecnología.
Señales de planta
Identificar estados, contadores, alarmas y cambios de referencia disponibles en el equipo.
Modelo de pérdidas
Relacionar cada estado con una categoría operativa que tenga propietario y posible acción.
Validación en turno
Contrastar los registros con lo ocurrido en planta antes de automatizar su explotación.
No toda caída de OEE requiere la misma respuesta en planta
Una disminución de disponibilidad puede proceder de averías, intervenciones preventivas no bien planificadas, esperas por útiles, falta de suministro o bloqueos entre operaciones. Agrupar todas estas situaciones como tiempo perdido impediría diferenciar una necesidad de mantenimiento de un problema de flujo o de planificación.
Las pérdidas de rendimiento suelen permanecer ocultas porque la máquina continúa produciendo. Velocidades reducidas, ciclos inestables, pequeñas detenciones repetidas, ajustes frecuentes o condiciones de proceso alejadas de su referencia pueden reducir la capacidad sin generar una parada larga visible. Por ello conviene observar la distribución de ciclos y no solo el promedio del turno.
En calidad, el análisis debe ir más allá del rechazo final. Retrabajos, piezas segregadas, inspecciones adicionales y defectos detectados en operaciones posteriores pueden indicar que la pérdida se originó antes. Vincular OEE y trazabilidad permite analizar el producto, la referencia, el lote, el turno y las condiciones de proceso sin convertir el indicador en una lista interminable de datos.
El dato debe ayudar a decidir durante y después del turno
Un cuadro de mando de OEE debe combinar una lectura inmediata con la posibilidad de profundizar. En la operación diaria interesa saber qué activo está detenido, desde cuándo, qué causa se ha asignado y cuál es la producción prevista frente a la real. En la revisión semanal o mensual interesa identificar tendencias, repetición de causas y efecto de las acciones implantadas.
El valor no está en perseguir un único porcentaje global. Una línea con OEE estable puede mantener una pérdida recurrente relevante si el volumen o el mix de producto ocultan su impacto. La comparación debe hacerse entre periodos y condiciones equivalentes, teniendo en cuenta cambios de referencia, tamaño de lote, personal disponible y planificación.
En automoción, donde conviven cadencias exigentes, trazabilidad y múltiples variantes, el cuadro de mando debe conservar el contexto de la orden de fabricación. De este modo, las reuniones de producción se apoyan en evidencias y no exclusivamente en percepciones de turno.

“Somos ingenieros y con nuestra experiencia nos encanta analizar, mejorar y poner en marcha soluciones desarrolladas.”
Juan A. Sarmiento. CEO alcautech.
Cuéntenos brevemente su situación y nuestro equipo se pondrá en contacto con usted.
Relacionar OEE, MTBF y MTTR evita interpretar la avería aislada
El OEE muestra el efecto productivo de una pérdida; los indicadores de mantenimiento ayudan a entender su comportamiento. El MTBF permite observar el tiempo entre fallos en activos comparables y el MTTR aporta una referencia sobre el tiempo de reparación. Ninguno debe analizarse de forma aislada: una reparación rápida no compensa necesariamente una recurrencia elevada, y un intervalo mayor entre fallos puede ocultar tiempos de recuperación excesivos.
Cuando las causas de parada se conectan con órdenes de trabajo, alarmas y actuaciones realizadas, mantenimiento puede priorizar modos de fallo que afectan de forma demostrable a la capacidad. Esta relación también mejora la planificación preventiva, porque permite revisar si determinadas intervenciones reducen recurrencias o si se ejecutan sin impacto observable sobre la disponibilidad.
En recorridos de digitalización de planta aparece un patrón de trabajo consistente: primero se acota el activo y la pérdida prioritaria, después se consolida el dato de operación y mantenimiento, y finalmente se incorpora su seguimiento al cuadro de mando. No se trata de un caso genérico de éxito, sino de una forma de evitar proyectos desconectados de la decisión diaria.
Cruzar eventos
Vincular parada, alarma, intervención y retorno a producción con una marca temporal común.
Priorizar recurrencias
Revisar los fallos por frecuencia, duración, impacto en capacidad y criticidad del activo.
Verificar acciones
Comprobar en periodos comparables si preventivos, ajustes o repuestos modifican la pérdida.
Convertir OEE en mejora requiere responsables, contexto y revisión
La implantación madura del OEE no termina al conectar máquinas o publicar pantallas. Producción debe validar el uso del tiempo y las causas operativas; mantenimiento necesita una codificación compatible con sus órdenes de trabajo; calidad debe definir qué piezas y retrabajos afectan al cálculo; y los responsables de planta deben fijar el ritmo de revisión y escalado.
Conviene empezar por una pregunta de negocio concreta: qué limitación de capacidad, pérdida recurrente o inestabilidad se quiere entender. A partir de ahí se define el alcance, la estructura de datos, las fuentes conectadas y las rutinas de decisión. Este enfoque evita desplegar cuadros de mando extensos cuyo uso real no está claro.
La conectividad posterior con sistemas de planta y herramientas de gestión puede ampliar el análisis, siempre que mantenga la coherencia del dato original. Un OEE bien gobernado permite pasar de discutir si existe una pérdida a decidir qué pérdida atacar, con qué evidencia y cómo comprobar el resultado de la acción.
Primer paso
¿Por dónde empezar a digitalizar su planta?
Analizamos su punto de partida para identificar qué medir, qué datos necesita y dónde están las principales oportunidades de mejora.
Le acompañamos para avanzar en la digitalización de su fábrica con datos fiables y prioridades claras.
Solicitar Diagnóstico de Digitalización
Cuéntenos brevemente su situación. Revisaremos su punto de partida y contactaremos con usted para valorar los siguientes pasos.