Cómo conectar máquinas antiguas a una estrategia de digitalización industrial
Integrar equipos veteranos no exige sustituirlos de inmediato. Exige decidir qué datos son útiles, cómo capturarlos con fiabilidad y qué decisiones de planta deben mejorar con ellos.
En automoción, buena parte de los activos críticos de producción siguen funcionando con automatismos, sensores y controles de distintas generaciones. La digitalización de estas máquinas debe empezar por su función en el proceso, no por la tecnología disponible. El objetivo es construir una base de datos operativa que conecte disponibilidad, rendimiento, calidad, mantenimiento y, cuando proceda, consumo energético.
Diagnosticar el activo antes de conectar señales
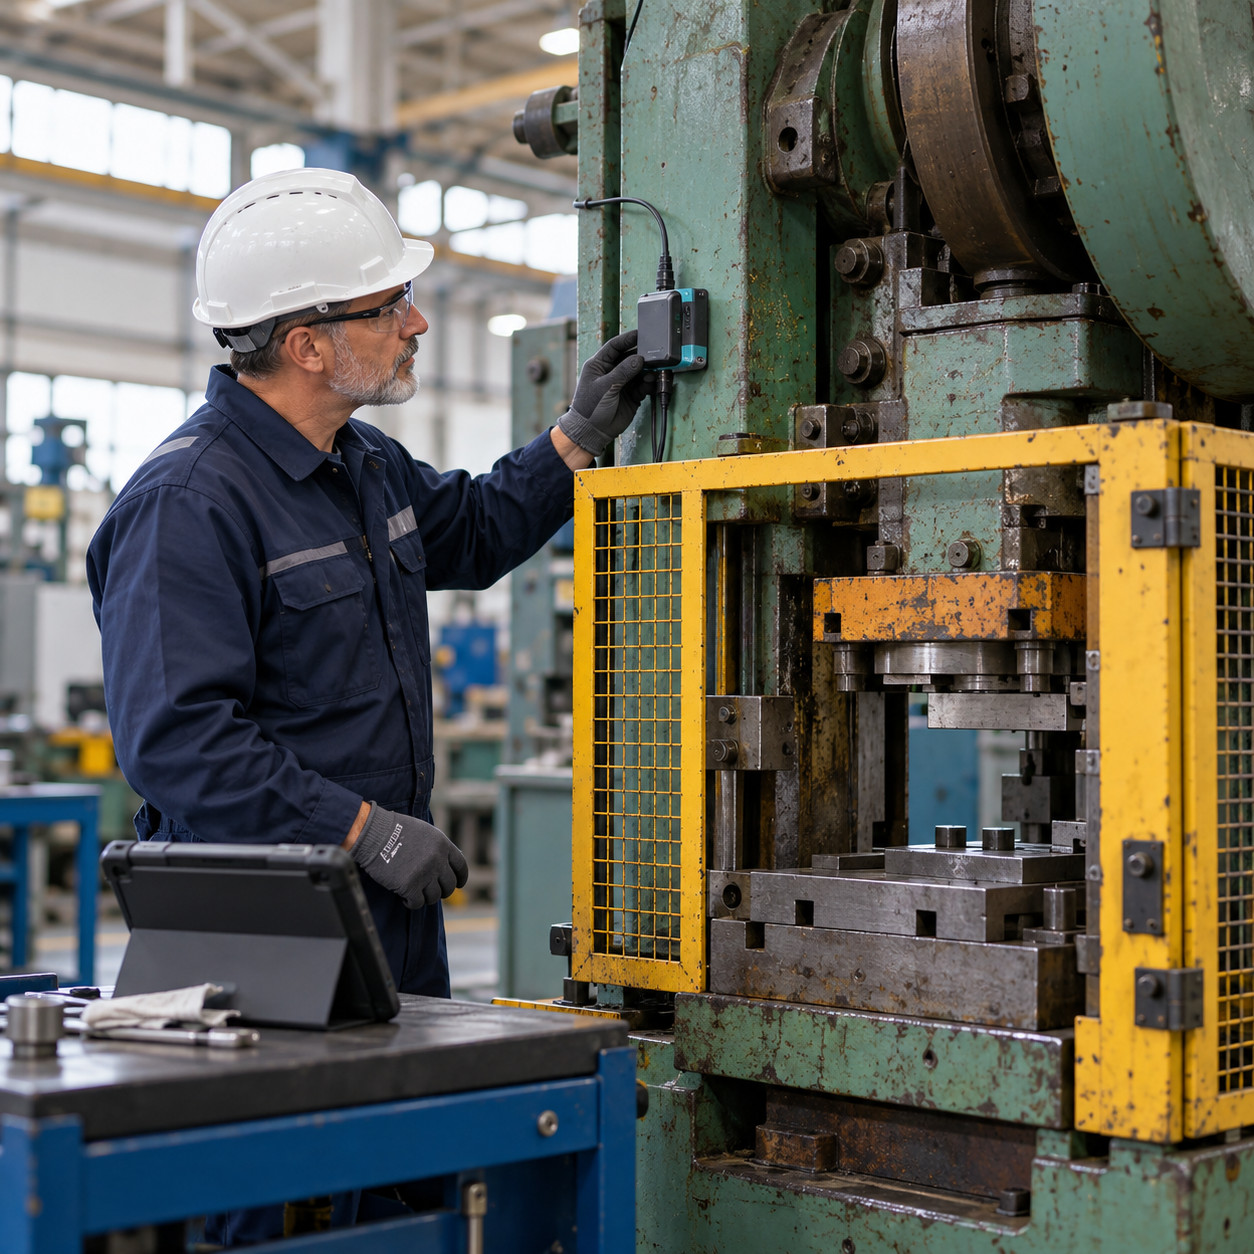
Una máquina antigua puede aportar datos valiosos aunque no disponga de conectividad nativa. Antes de instalar pasarelas, sondas o plataformas, conviene identificar su papel en el flujo de producción: si condiciona el takt, si genera paradas recurrentes, si introduce riesgos de calidad o si concentra intervenciones de mantenimiento. También deben revisarse sus cuadros eléctricos, la documentación disponible, las señales accesibles y las restricciones de seguridad y ciberseguridad.
El diagnóstico delimita un alcance útil: variables que pueden medirse, frecuencia de captura, responsables del dato y decisiones asociadas. No todas las señales merecen ser recogidas. Un contador de ciclo, un estado de marcha o una alarma pueden ser prioritarios si ayudan a distinguir entre una pérdida de disponibilidad, una reducción de velocidad o una parada por falta de material.
Capturar información sin comprometer la operación
La adquisición debe respetar la lógica de control existente y evitar que una capa nueva interfiera en la producción. Según el equipo, la información puede proceder de un PLC, un variador, un HMI, un relé, un contador externo o sensores añadidos mediante retrofit. La selección depende de la criticidad de la variable, de la calidad de la señal y de la posibilidad de mantener la solución a largo plazo.
Es importante registrar el contexto junto al valor medido: máquina, línea, referencia, turno, orden de fabricación, modo de trabajo y motivo de parada cuando exista. Sin esta asociación, los datos pueden describir eventos, pero difícilmente explicarán las pérdidas ni permitirán comparar periodos de forma consistente.
Señales existentes
Revisar estados, contadores y alarmas disponibles antes de añadir instrumentación.
Retrofit selectivo
Incorporar sensores cuando una variable crítica no esté accesible en el control.
Pasarela industrial
Separar la captura del dato de la red de control y definir comunicaciones seguras.
Construir un OEE que explique las pérdidas reales
El OEE puede ordenar la conversación entre producción, mantenimiento y calidad, pero solo si sus componentes responden a definiciones compartidas. Disponibilidad, rendimiento y calidad requieren una jerarquía de estados, ciclos de referencia y criterios claros para contabilizar rechazos, retrabajos, microparadas y tiempos planificados.
En maquinaria con años de servicio es habitual encontrar contadores con lógicas distintas o paradas que no se clasifican de forma homogénea. La integración debe incluir una validación con operarios, supervisión y mantenimiento. Contrastar los datos digitales con la realidad observada en línea evita convertir un indicador aparentemente preciso en una fuente de discusión sin utilidad operativa.
Diseñar cuadros de mando para tomar decisiones
Un cuadro de mando no debe limitarse a mostrar la producción acumulada. Debe facilitar la priorización: qué equipo requiere atención, qué pérdida se repite, qué turno necesita contraste y qué acción correctiva debe verificarse. La visualización puede tener distintos niveles, desde el seguimiento de una célula hasta la consolidación de una línea o planta, siempre sobre una misma definición de datos.
La utilidad aumenta cuando cada indicador incorpora propietario, frecuencia de revisión y una vía para registrar la causa y la acción. Así, el cuadro de mando deja de ser un informe retrospectivo y se convierte en un punto de control de la rutina diaria. La trazabilidad entre alarma, parada, intervención y recuperación es especialmente relevante para equipos limitantes.

“Somos ingenieros y con nuestra experiencia nos encanta analizar, mejorar y poner en marcha soluciones desarrolladas.”
Juan A. Sarmiento. CEO alcautech.
Cuéntenos brevemente su situación y nuestro equipo se pondrá en contacto con usted.
Usar los datos para evolucionar del preventivo al predictivo
La conexión de máquinas antiguas puede reforzar primero el mantenimiento preventivo: horas de funcionamiento reales, número de ciclos, arranques, alarmas repetitivas y paradas no planificadas permiten ajustar planes que antes dependían solo del calendario. Esta base también mejora la calidad del registro de avisos e intervenciones.
El mantenimiento predictivo requiere ir un paso más allá y seleccionar modos de fallo observables. Variables como vibración, temperatura, presión, intensidad o comportamiento de ciclo pueden ser relevantes, pero deben vincularse a un componente, un mecanismo de degradación y una decisión de mantenimiento. Los indicadores MTBF y MTTR ayudan a seguir fiabilidad y capacidad de recuperación cuando los eventos están clasificados de manera coherente.
Historizar eventos
Conservar alarmas, paradas e intervenciones con fecha, activo y causa confirmada.
Medir la condición
Instrumentar únicamente variables relacionadas con fallos relevantes y mantenibles.
Cerrar el aprendizaje
Usar MTBF y MTTR para revisar planes, repuestos y procedimientos de intervención.
Convertir un piloto útil en una hoja de ruta
El patrón que suele consolidar las iniciativas de digitalización no parte de conectar todo el parque a la vez. Comienza en un conjunto acotado de activos con una necesidad operativa reconocible, valida la calidad del dato y la rutina de uso, y después replica estándares de señal, nomenclatura, conectividad y gobierno. Este enfoque permite que los aprendizajes de una zona de planta sean reutilizables sin presentar un piloto aislado como un caso de éxito universal.
La hoja de ruta debe incluir arquitectura, propiedad de los datos, mantenimiento de sensores y pasarelas, gestión de accesos y criterios para incorporar nuevos equipos. También conviene prever la interoperabilidad con sistemas de producción, mantenimiento y calidad cuando aporte valor. La conectividad es el medio para sostener decisiones mejores, no el final de la estrategia de digitalización industrial.
Primer paso
¿Por dónde empezar a digitalizar su planta?
Analizamos su punto de partida para identificar qué medir, qué datos necesita y dónde están las principales oportunidades de mejora.
Le acompañamos para avanzar en la digitalización de su fábrica con datos fiables y prioridades claras.
Solicitar Diagnóstico de Digitalización
Cuéntenos brevemente su situación. Revisaremos su punto de partida y contactaremos con usted para valorar los siguientes pasos.