MTBF y MTTR: cómo interpretar estos indicadores para mejorar la disponibilidad de los equipos
MTBF y MTTR ayudan a convertir las averías en decisiones de mantenimiento: permiten distinguir entre problemas de fiabilidad, lentitud en la recuperación y pérdidas de disponibilidad que afectan a la producción.
Leídos junto con el contexto operativo, estos indicadores orientan la priorización del preventivo y predictivo, la gestión de repuestos y la mejora de la respuesta ante incidencias.
Dos indicadores para hacer mejores preguntas
El MTBF, o tiempo medio entre fallos, expresa el tiempo de funcionamiento acumulado entre averías de un activo reparable. En términos prácticos, ayuda a valorar con qué frecuencia interrumpe su función prevista. Un MTBF bajo puede señalar desgaste, un modo de fallo recurrente, condiciones de operación inadecuadas, ajustes deficientes o una estrategia preventiva que no está atacando la causa real.
El MTTR, o tiempo medio de reparación, mide el tiempo empleado en devolver el equipo a una condición funcional tras una avería. Su alcance debe acordarse antes de calcularlo: puede incluir diagnóstico, espera de personal, disponibilidad de repuestos, intervención, pruebas y liberación a producción. Si cada turno registra un alcance distinto, la media pierde comparabilidad.
Ambos indicadores se relacionan con la disponibilidad inherente mediante la expresión MTBF dividido entre la suma de MTBF y MTTR. Sin embargo, esta relación no sustituye el análisis de las paradas reales: la disponibilidad observada también depende de cambios de formato, microparadas, falta de materiales, restricciones de calidad y otras pérdidas que conviene clasificar por separado.
Antes de comparar, defina qué cuenta como fallo
La utilidad de MTBF y MTTR empieza con un criterio común de registro. Producción y mantenimiento deben acordar qué evento abre una orden o aviso, cuándo comienza la indisponibilidad y en qué momento se considera recuperada la función. Esto es especialmente importante en líneas de automoción, donde una parada puede afectar a un equipo unitario, a una estación o al flujo completo.
El denominador también importa. Para MTBF se utiliza el tiempo operativo acumulado y el número de fallos del periodo; para MTTR, el tiempo total asociado a las reparaciones y el número de intervenciones consideradas. Mezclar horas calendario con horas efectivas de funcionamiento, o incluir mantenimientos planificados como averías, distorsiona la lectura.
Una codificación sencilla y sostenida permite segmentar después por familia de activo, línea, turno, síntoma, modo de fallo o componente. No se trata de registrar más campos sin propósito, sino de conservar los que permitan explicar una desviación y asignar una acción.
Evento de fallo
Definir si la pérdida de función, la parada o la intervención son el criterio de contabilización.
Reloj de reparación
Acordar los hitos de inicio y fin, incluidas o excluidas las esperas justificadas.
Taxonomía común
Relacionar activo, causa, componente y acción para que el dato pueda analizarse.
No persiga una media sin entender su distribución
Un valor medio es una puerta de entrada, no un diagnóstico. Dos equipos pueden presentar el mismo MTTR y tener problemas muy diferentes: uno puede acumular muchas reparaciones breves y otro sufrir pocas intervenciones excepcionalmente largas. Revisar mediana, dispersión, percentiles y eventos extremos ayuda a detectar dónde está la pérdida dominante.
La tendencia por periodos homogéneos es más valiosa que una comparación aislada. Conviene separar referencias, productos, campañas, condiciones de carga y modificaciones de proceso cuando alteren de forma sustancial el régimen de funcionamiento. Comparar meses con condiciones no equivalentes puede conducir a actuaciones equivocadas.
También debe evitarse mejorar un indicador a costa de empeorar otro. Reducir el tiempo de reparación mediante un reinicio sin eliminar la causa puede elevar aparentemente la disponibilidad a corto plazo, pero aumentar la recurrencia. El objetivo es recuperar la función con rapidez y con una corrección técnicamente adecuada.
Actuar sobre la criticidad, no solo sobre el indicador peor
Un MTBF reducido no implica por sí mismo que un activo deba ser la primera prioridad. La decisión debe incorporar seguridad, impacto en calidad, existencia de redundancia, cuello de botella, coste de la parada, plazo de aprovisionamiento y posibilidad de detectar la degradación. De este modo, el indicador se integra en una matriz de criticidad útil para planta.
Cuando predominan fallos repetitivos, el análisis debe descender desde el código de avería hasta la condición que los provoca. Puede requerir revisar estándares de lubricación, alineación, reglajes, protecciones, calidad de consumibles, secuencias de arranque o parámetros de proceso. La orden de trabajo ha de recoger suficiente evidencia para no convertir causas distintas en una única etiqueta genérica.
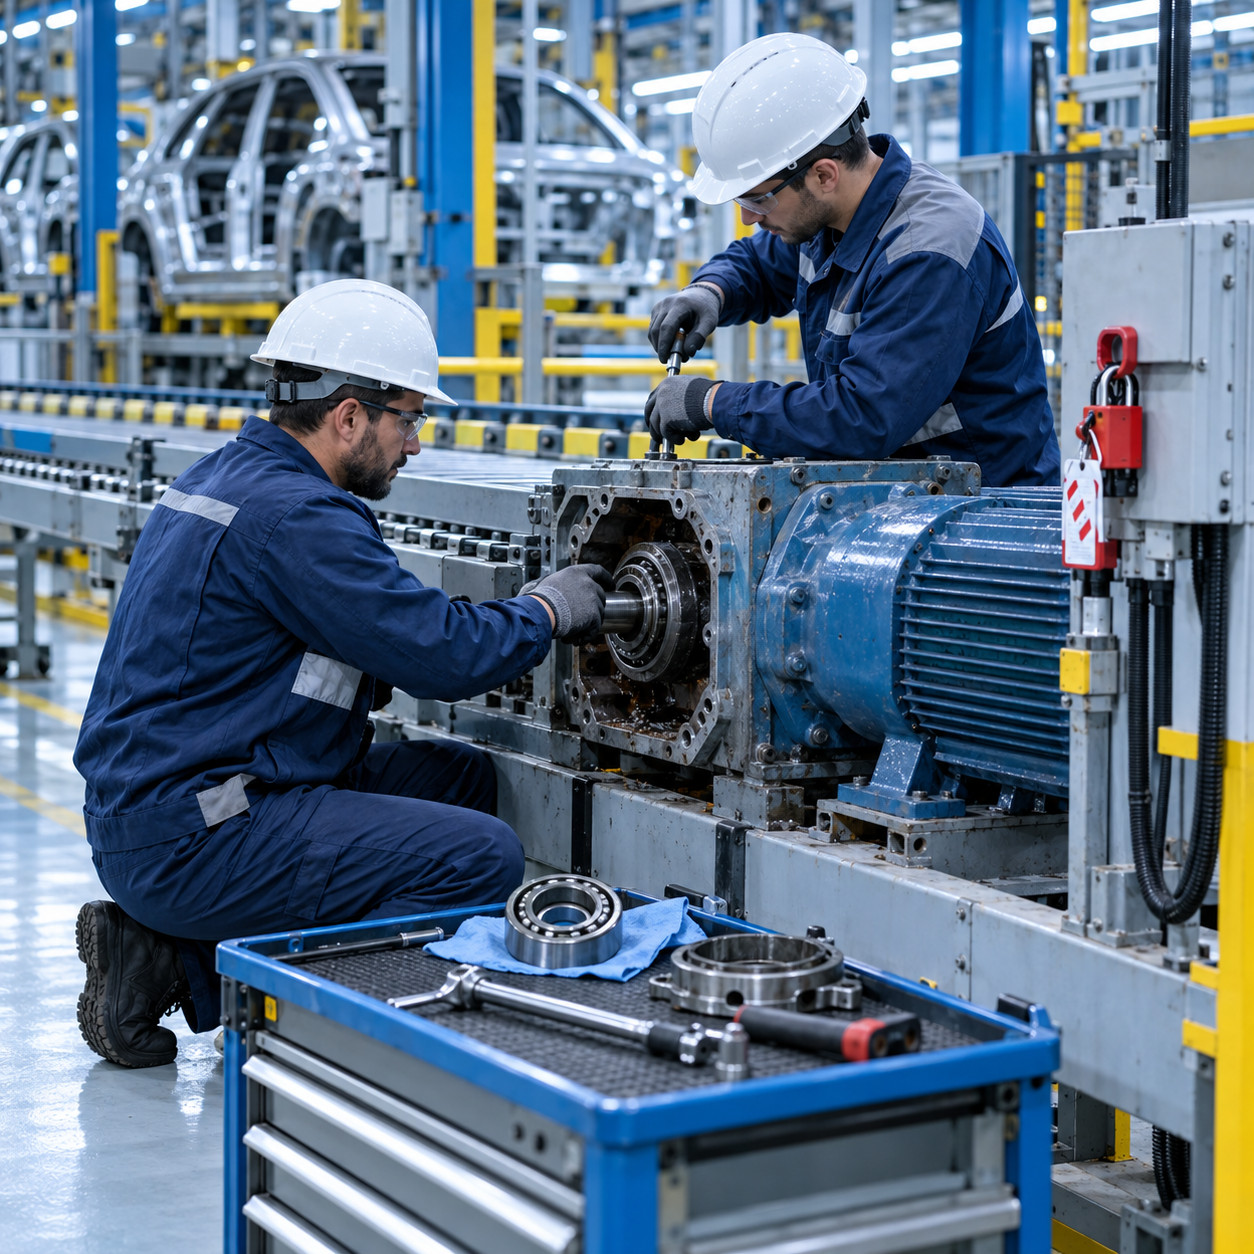
Cuando el problema principal es un MTTR elevado, las oportunidades suelen estar en la preparación de la respuesta: instrucciones de diagnóstico, accesibilidad, herramientas, permisos, repuestos, competencias y coordinación con producción. La reparación empieza antes de que el técnico llegue al activo.



“Somos ingenieros y con nuestra experiencia nos encanta analizar, mejorar y poner en marcha soluciones desarrolladas.”
Juan A. Sarmiento. CEO alcautech.
Cuéntenos brevemente su situación y nuestro equipo se pondrá en contacto con usted.
Del histórico de averías a una estrategia preventiva y predictiva
El preventivo aporta valor cuando sus tareas están vinculadas a modos de fallo conocidos y se revisan según los resultados. Si un plan programado no modifica la frecuencia de averías o genera intervenciones sin hallazgos, conviene revisar su contenido, periodicidad y criterio técnico, no limitarse a aumentar la frecuencia.
El predictivo puede complementar esta estrategia en activos donde sea posible observar señales de degradación relevantes, como vibración, temperatura, consumo eléctrico, presión o calidad de proceso. Su incorporación exige relacionar la señal con un umbral de decisión y una respuesta operativa; medir sin una regla de actuación no reduce por sí solo el riesgo de parada.
En proyectos de mejora de mantenimiento, el patrón que se repite no es implantar tecnología de forma aislada. Primero se delimita un problema de disponibilidad y los activos críticos; después se depuran los datos y se establecen indicadores compartidos; finalmente se ajustan rutinas, alarmas, repuestos y seguimiento. Este enfoque permite que cada mejora quede conectada con una pérdida identificada.
Delimitar el activo crítico
Relacionar la avería con la restricción real de capacidad, calidad o seguridad.
Validar el histórico
Eliminar ambigüedades de registro y comprobar la consistencia de tiempos y causas.
Cerrar el ciclo de mejora
Vincular cada acción a una revisión posterior de recurrencia, tiempo de reparación y efecto operativo.
Lleve MTBF y MTTR al cuadro de mando sin perder el contexto
Un cuadro de mando de mantenimiento debe facilitar decisiones de turno, de semana y de mejora estructural. Además de MTBF y MTTR, puede mostrar número de fallos, tiempo de parada acumulado, cumplimiento del preventivo, repetición de averías, estado de órdenes y disponibilidad de repuestos críticos. La selección depende del problema que se quiere gobernar.
La conectividad entre sistemas de mantenimiento, producción y automatización puede reducir la carga manual y mejorar la trazabilidad temporal de los eventos. Aun así, la integración debe validar qué señal representa una parada, cómo se enlaza con la orden de trabajo y quién corrige excepciones. Un dato automático no siempre contiene la causa técnica de la incidencia.
Relacionar estos indicadores con OEE aporta una visión más completa, pero sin confundir sus niveles de análisis. MTBF y MTTR explican parte de la disponibilidad; el OEE incorpora además rendimiento y calidad. Esta separación ayuda a no atribuir a mantenimiento pérdidas cuya causa se encuentra en la operación o en el proceso.
Primer paso
¿Por dónde empezar a digitalizar su planta?
Analizamos su punto de partida para identificar qué medir, qué datos necesita y dónde están las principales oportunidades de mejora.
Le acompañamos para avanzar en la digitalización de su fábrica con datos fiables y prioridades claras.
Solicitar Diagnóstico de Digitalización
Cuéntenos brevemente su situación. Revisaremos su punto de partida y contactaremos con usted para valorar los siguientes pasos.