Qué datos necesita mantenimiento para anticipar fallos y reducir paradas no planificadas
La disponibilidad no mejora por acumular señales, sino por convertir información de activos, proceso y operación en decisiones de mantenimiento priorizadas.
Para anticipar fallos, mantenimiento necesita datos fiables, contextualizados y disponibles a tiempo. El punto de partida no es instalar sensores de forma indiscriminada, sino identificar qué modos de fallo afectan a la producción, qué variables permiten detectar su evolución y quién actuará cuando aparezca una desviación.
El dato útil parte de los activos críticos
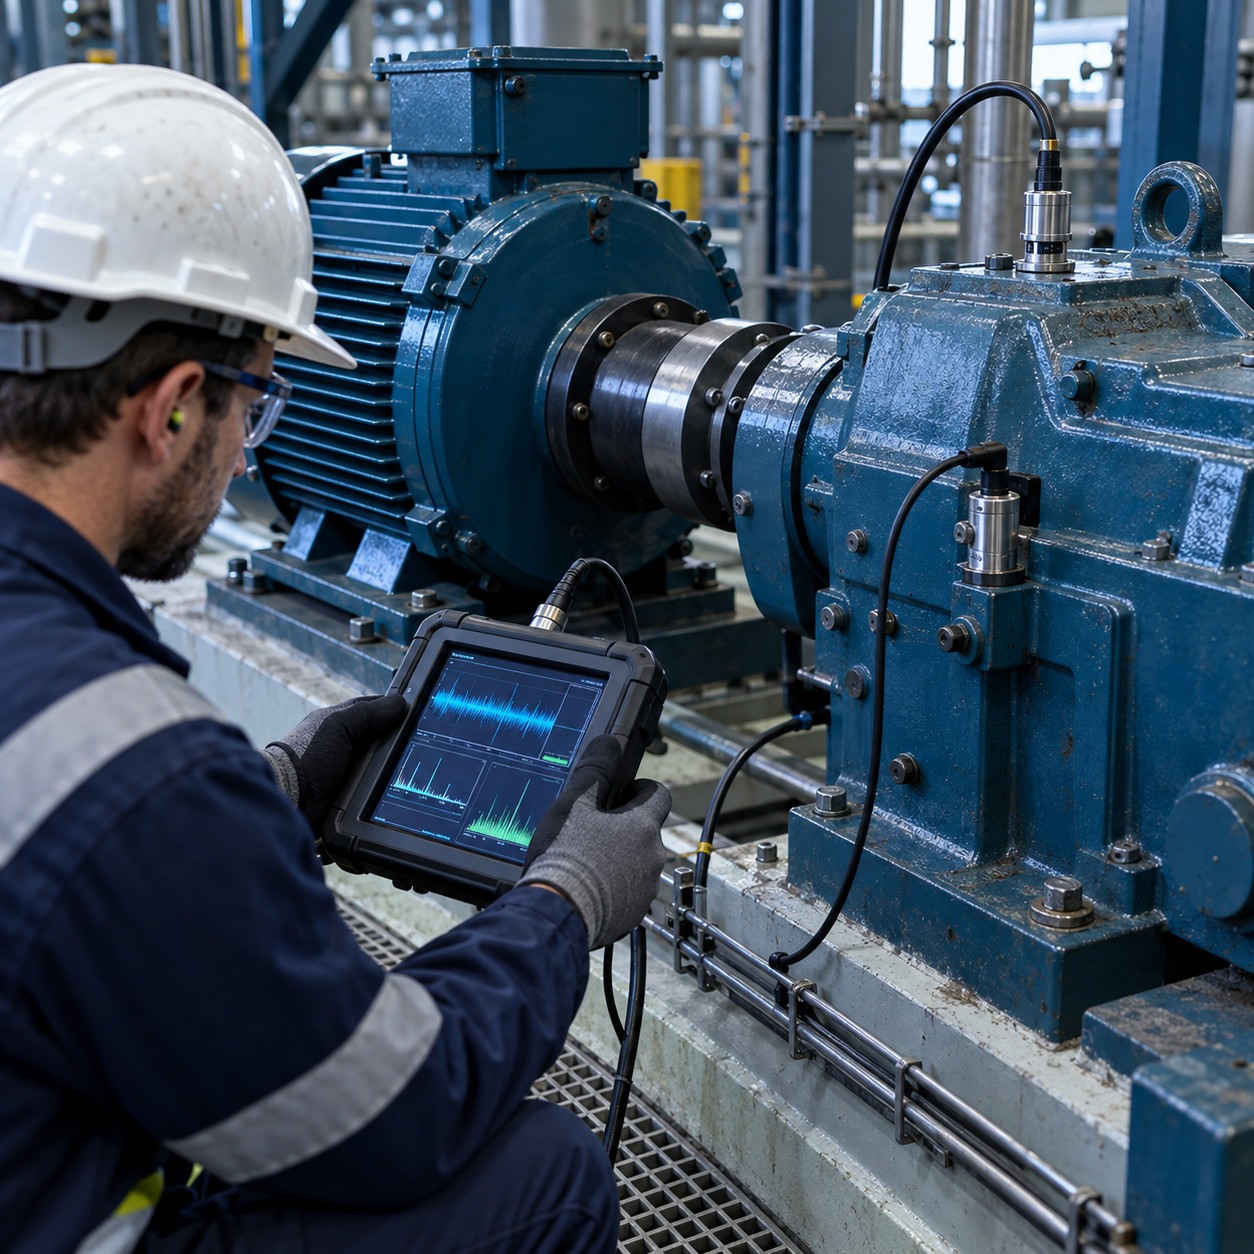
Una estrategia predictiva debe comenzar por una jerarquía de activos que relacione equipos, subconjuntos, líneas y procesos. No todos los equipos justifican la misma instrumentación: la prioridad corresponde a aquellos cuya avería compromete la seguridad, la calidad, el ritmo de producción, la entrega al cliente o el coste de recuperación.
Para cada activo crítico conviene revisar los históricos de averías, las órdenes de trabajo, los repuestos consumidos, las intervenciones repetitivas y el conocimiento de los técnicos. Este análisis permite asociar los modos de fallo probables con síntomas medibles, evitando recopilar variables que no vayan a respaldar una decisión concreta.
El patrón habitual en proyectos de mejora y casos de éxito publicados en planta no es una digitalización total desde el primer día. Es la selección de un alcance acotado, la validación de la utilidad de los datos en mantenimiento y la extensión progresiva a activos comparables.
Qué variables permiten detectar la degradación del equipo
Las variables de condición describen el estado físico del activo. Según el modo de fallo, pueden incluir vibración, temperatura, presión, caudal, intensidad eléctrica, posición, velocidad, ciclos, lubricación o señales procedentes del control. Su valor no está en la lectura aislada, sino en su evolución, su relación con el régimen de trabajo y su comparación con un comportamiento de referencia.
También hacen falta datos de contexto: referencia fabricada, turno, receta, velocidad de línea, carga, cambios de formato, microparadas y alarmas. Una temperatura elevada puede ser normal durante una fase concreta; sin el contexto de proceso, el aviso puede generar falsas alertas o pasar por alto una condición relevante.
La frecuencia de captura, la unidad de medida y la ubicación del punto de lectura deben responder al fenómeno que se pretende observar. Un plan de medida bien definido facilita que mantenimiento interprete la señal y que producción confíe en los avisos generados.
Estado mecánico
Vibración, temperatura, lubricación y holguras orientan la detección de desgaste o desalineación.
Comportamiento eléctrico
Intensidad, tensión, potencia y frecuencia ayudan a observar esfuerzos anómalos en motores y accionamientos.
Contexto de proceso
Carga, ciclos, receta, velocidad y alarmas permiten interpretar la condición real del activo.
Sin trazabilidad, el dato no se convierte en conocimiento mantenible
El dato de sensor debe vincularse a una identificación estable del activo y, cuando sea necesario, a su componente. Esa estructura debe ser coherente con el inventario técnico, los planos, el sistema de gestión del mantenimiento y la nomenclatura empleada por producción. Si el mismo equipo recibe nombres distintos en cada sistema, se dificulta el análisis de causa y la repetición de buenas prácticas.
La calidad también exige controlar datos ausentes, valores fuera de rango, cambios de calibración, marcas temporales y modificaciones de configuración. Registrar la intervención posterior al aviso es igual de importante: confirma si la desviación correspondía a un fallo incipiente, una condición operativa admisible o una falsa alarma.
Una disciplina de datos sostenida permite construir historiales comparables entre turnos, equipos y periodos de producción. Esta base es necesaria antes de pretender automatizar diagnósticos o aplicar modelos analíticos más avanzados.
MTBF y MTTR necesitan una definición operativa común
MTBF y MTTR son referencias útiles para seguir la fiabilidad y la mantenibilidad, siempre que la planta defina de manera consistente qué se considera fallo, qué tiempos se incluyen y cómo se asigna una parada a un activo. Un indicador calculado con criterios cambiantes puede dar una apariencia de precisión sin servir para decidir prioridades.
El MTBF ayuda a observar la frecuencia de fallos entre periodos de funcionamiento; el MTTR permite analizar el tiempo requerido para restaurar el servicio. Junto a ellos, conviene revisar recurrencia, tiempo de espera de repuesto, tiempo de diagnóstico, tiempo efectivo de reparación y causas de las paradas repetidas.
Estos indicadores conectan mantenimiento con OEE sin sustituirlo. El OEE muestra el efecto sobre disponibilidad, rendimiento y calidad; los datos de mantenimiento explican qué activos, fallos y condiciones están detrás de la pérdida de disponibilidad.



“Somos ingenieros y con nuestra experiencia nos encanta analizar, mejorar y poner en marcha soluciones desarrolladas.”
Juan A. Sarmiento. CEO alcautech.
Cuéntenos brevemente su situación y nuestro equipo se pondrá en contacto con usted.
El cuadro de mando debe facilitar decisiones de turno
Un cuadro de mando de mantenimiento debe responder a preguntas operativas: qué activos presentan una condición anómala, qué impacto puede tener sobre el plan de producción, qué intervención es recomendable y qué recursos se necesitan. Las vistas para responsables de planta no tienen por qué ser las mismas que usan los técnicos para diagnosticar una señal.
La configuración de umbrales y avisos debe revisarse con quienes intervienen en los equipos. Un aviso sin responsable, criterio de escalado o ventana de actuación acaba convertido en ruido. Por el contrario, una alerta vinculada a una orden de trabajo, una comprobación definida y una priorización acordada integra el dato en la rutina de mantenimiento.
El objetivo es anticipar una intervención planificada cuando la evidencia lo justifique, no reaccionar a cada fluctuación de la señal. La mejora se consolida cuando producción y mantenimiento comparten criterios para intervenir sin crear riesgos innecesarios para el programa.
Visualizar la excepción
Destacar desviaciones y tendencias relevantes antes que mostrar listados extensos de señales.
Asignar una decisión
Definir responsable, prioridad y comprobación técnica asociada a cada aviso relevante.
Cerrar el aprendizaje
Registrar el resultado de la intervención para ajustar reglas, umbrales y planes preventivos.
Integrar sistemas sin perder el gobierno del dato
La conectividad entre automatización, sensórica, sistemas de mantenimiento y herramientas de análisis debe diseñarse desde la arquitectura existente de planta. Es necesario decidir qué datos se capturan en borde, cuáles se almacenan, qué sistemas son fuente de verdad y qué información debe estar disponible para cada perfil de usuario.
La ciberseguridad, la segregación de redes, la gestión de accesos y la continuidad operativa forman parte del proyecto. Conectar un activo no consiste únicamente en extraer una variable: requiere preservar la disponibilidad del proceso y establecer responsabilidades sobre configuración, mantenimiento de dispositivos y actualización de activos digitales.
Antes de ampliar la solución, conviene revisar si los datos obtenidos cambian la planificación de preventivos, reducen el tiempo de diagnóstico o permiten preparar intervenciones con más antelación. Ese diagnóstico permite definir una hoja de ruta realista de digitalización del mantenimiento, alineada con la producción y los recursos de la planta.
Primer paso
¿Por dónde empezar a digitalizar su planta?
Analizamos su punto de partida para identificar qué medir, qué datos necesita y dónde están las principales oportunidades de mejora.
Le acompañamos para avanzar en la digitalización de su fábrica con datos fiables y prioridades claras.
Solicitar Diagnóstico de Digitalización
Cuéntenos brevemente su situación. Revisaremos su punto de partida y contactaremos con usted para valorar los siguientes pasos.