Qué datos medir en una fábrica para mejorar eficiencia, calidad y mantenimiento
Medir no consiste en acumular señales: consiste en seleccionar datos que permitan tomar decisiones operativas, priorizar pérdidas y sostener mejoras en producción.
Una fábrica conectada genera información de máquinas, procesos, calidad, mantenimiento y consumo energético. El reto es traducirla en indicadores comparables, con contexto de turno, referencia y estado de operación. El punto de partida no es instalar más tecnología, sino definir qué decisiones necesita mejorar cada área.
Empezar por las decisiones, no por el volumen de datos
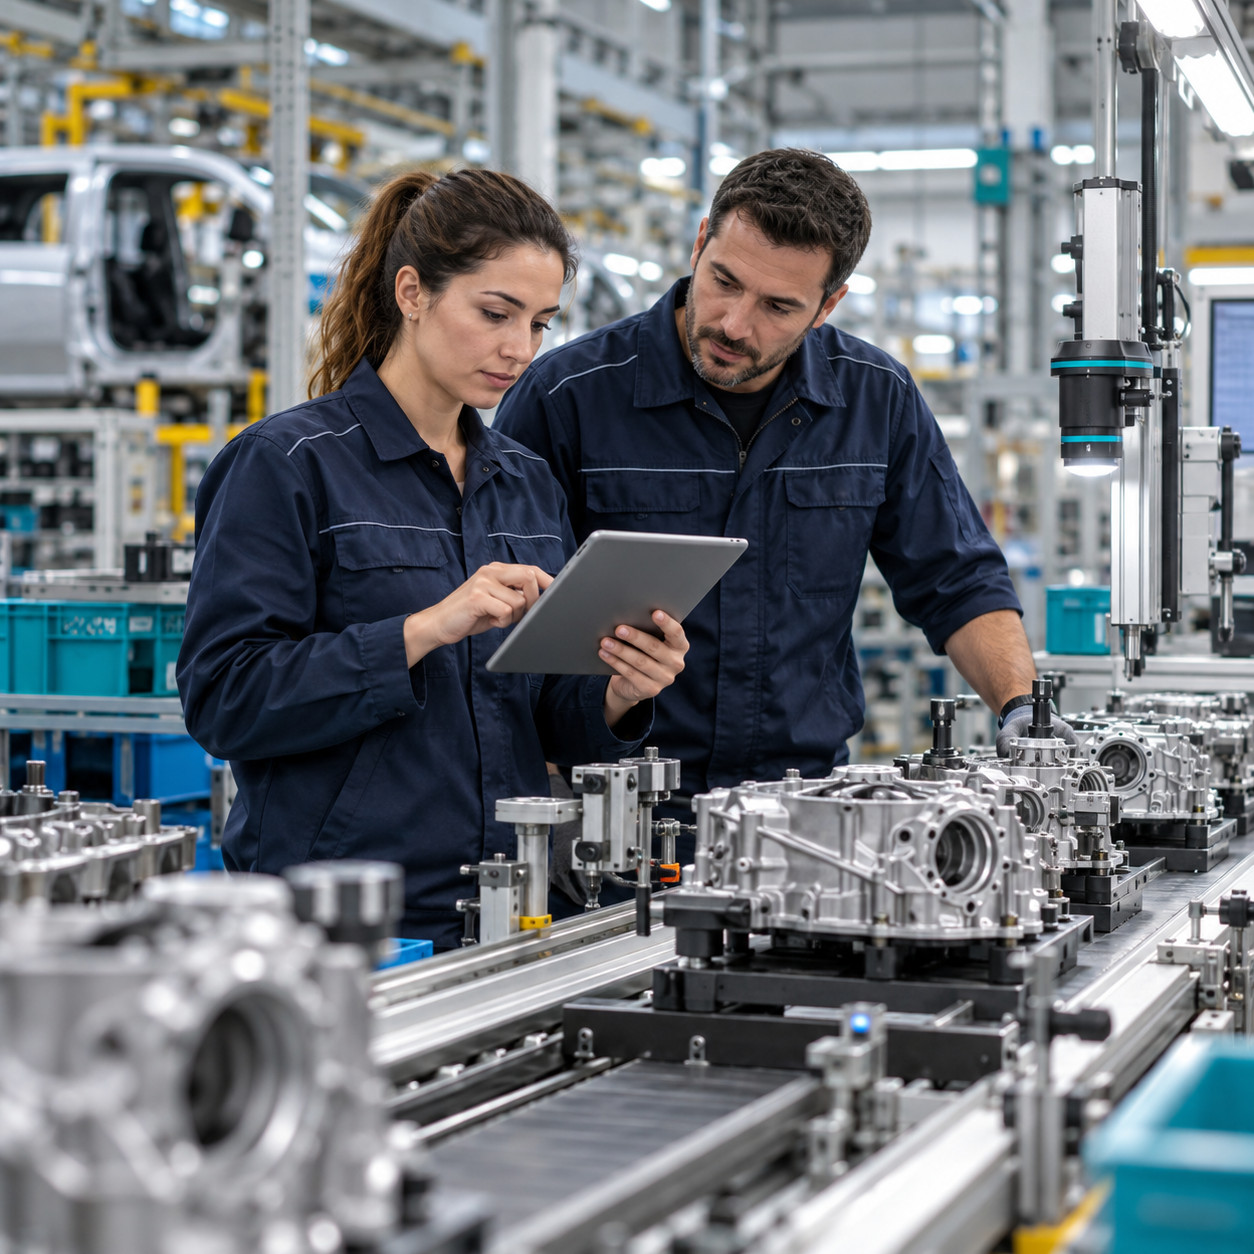
Antes de definir sensores, cuadros de mando o integraciones, conviene identificar las preguntas que la planta no puede responder con rapidez: qué línea pierde más capacidad, qué defecto concentra el rechazo, por qué se repite una parada o dónde se desvía el consumo por pieza. Cada pregunta debe vincularse a un responsable y a una decisión concreta.
El inventario inicial debe incluir el origen del dato, su frecuencia, su unidad de medida, el criterio de calidad y el sistema donde se consulta. También es necesario acordar una definición única para conceptos como parada, microparada, rechazo, ciclo ideal o intervención correctiva. Sin esta base, comparar líneas, turnos o referencias puede conducir a conclusiones erróneas.
Medir el OEE con el detalle que permita actuar sobre las pérdidas
El OEE aporta una visión común de disponibilidad, rendimiento y calidad, pero su utilidad depende del árbol de pérdidas que lo acompaña. Un valor agregado ayuda a detectar una desviación; no explica por sí solo si la causa está en una avería, un cambio de formato, una falta de material, una velocidad reducida o un rechazo de proceso.
Para una lectura operativa, los registros de producción deben relacionar orden, referencia, línea, turno, operario cuando proceda y estado de máquina. La captura automática reduce tareas manuales, aunque requiere validar señales y reglas de parada con producción y mantenimiento. El patrón que se repite en las mejoras sostenidas es sencillo: primero se hace visible una pérdida recurrente, después se confirma su causa y, finalmente, se comprueba si la acción aplicada la reduce.
Disponibilidad
Tiempo planificado, tiempo en marcha y motivo codificado de cada parada.
Rendimiento
Producción real, velocidad objetivo y desviaciones respecto al ciclo definido.
Calidad
Piezas buenas, rechazos, retrabajos y punto del proceso en que se detectan.
Conectar defecto, proceso y lote para acelerar la contención
Los datos de calidad deben permitir pasar del recuento de no conformidades a su trazabilidad. Registrar código de defecto, estación, equipo, referencia, lote de material, parámetros relevantes y destino de la pieza permite acotar una incidencia sin revisar grandes volúmenes de información inconexa.
No todos los controles tienen el mismo valor analítico. Es preferible medir características críticas y variables de proceso que anticipen una desviación, manteniendo una disciplina de captura coherente entre turnos. La integración entre producción y calidad facilita distinguir si un aumento de rechazo coincide con una herramienta, una receta, una materia prima o una condición concreta de operación.
Usar MTBF y MTTR para priorizar la fiabilidad que afecta a producción
El mantenimiento necesita separar los activos con muchas intervenciones de aquellos cuya parada tiene mayor impacto sobre la capacidad, la seguridad o la calidad. El MTBF ayuda a observar el tiempo entre fallos y el MTTR el tiempo dedicado a recuperar el activo, siempre que se calcule con criterios homogéneos y se complemente con el historial de averías.
La orden de trabajo debe recoger equipo, síntoma, modo de fallo, causa confirmada, acción realizada, repuestos, duración y condición de cierre. Esta información transforma una incidencia aislada en conocimiento reutilizable. Los avisos de condición, cuando existen señales fiables, pueden complementar el plan preventivo, pero no sustituyen el análisis de criticidad ni la revisión de las causas repetitivas.



“Somos ingenieros y con nuestra experiencia nos encanta analizar, mejorar y poner en marcha soluciones desarrolladas.”
Juan A. Sarmiento. CEO alcautech.
Cuéntenos brevemente su situación y nuestro equipo se pondrá en contacto con usted.
Diseñar visualización por rol y por horizonte de decisión
Un cuadro de mando de planta no debe ser un repositorio de indicadores. Producción necesita ver pérdidas actuales y cumplimiento del plan; mantenimiento, criticidad, averías abiertas y tiempos de respuesta; calidad, evolución de defectos y trazabilidad; dirección, tendencias y capacidad de mejora. La misma fuente de datos puede alimentar vistas distintas sin multiplicar definiciones.
La secuencia recomendable es consolidar primero un conjunto limitado de indicadores, verificar su lectura en reuniones de seguimiento y ampliar después la cobertura. Conviene incluir el dato actual, la tendencia, el objetivo interno cuando exista y la posibilidad de llegar al evento que explica una desviación. Un indicador sin contexto operativo puede generar más discusión que aprendizaje.
Dato fiable
Validar origen, unidad, frecuencia y reglas de cálculo antes de publicar.
Lectura operativa
Mostrar la pérdida, su tendencia y el detalle necesario para investigarla.
Rutina de revisión
Asignar responsables, acciones y fecha de comprobación del resultado.
Convertir la medición en una hoja de ruta de mejora industrial
La conectividad entre máquinas, sistemas de ejecución, mantenimiento, calidad y energía debe responder a una arquitectura proporcionada al problema. Es importante definir qué señales se capturan en origen, qué datos se contextualizan en cada sistema y quién mantiene los maestros de equipos, referencias y códigos. La ciberseguridad, la disponibilidad de red y la continuidad de operación forman parte del alcance desde el inicio.
En energía, el consumo adquiere utilidad cuando se relaciona con producción, estado de máquina y condiciones de proceso. Medir por línea, equipo o área puede ayudar a identificar consumos en vacío, picos o desviaciones por unidad producida. Esta lectura permite ordenar oportunidades de eficiencia y construir una hoja de ruta de descarbonización basada en datos verificables, sin confundir consumo total con desempeño energético.
Primer paso
¿Por dónde empezar a digitalizar su planta?
Analizamos su punto de partida para identificar qué medir, qué datos necesita y dónde están las principales oportunidades de mejora.
Le acompañamos para avanzar en la digitalización de su fábrica con datos fiables y prioridades claras.
Solicitar Diagnóstico de Digitalización
Cuéntenos brevemente su situación. Revisaremos su punto de partida y contactaremos con usted para valorar los siguientes pasos.